
在食品加工行业,“安全” 与 “高效” 是贯穿始终的核心命题,而功能间布局的 “黄金动线” 设计,正是连接二者的关键纽带。科学合理的动线规划,不仅能最大限度规避交叉污染风险、保障食品质量安全,更能优化生产流程、提升空间利用率,让加工中心在合规前提下实现产能与效益的双重提升。
当前,消费升级、监管趋严,传统粗放式布局已难以适配现代化生产需求,动线混乱、坪效偏低、流程冗余等问题,正成为企业发展的瓶颈。本期,我们聚焦食品加工中心布局核心逻辑,深度拆解日本先进实践,围绕三大核心要点,为行业从业者提供可落地、可复制的布局方案,助力企业突破发展瓶颈。
食品加工中心的布局,从来不是简单的功能堆砌,而是对 “安全、高效、可持续” 的精准考量。日本食品加工行业凭借数十年精细化运营经验,形成了成熟完善的布局体系,其分区隔离、四流分离、紧凑布局与模块化预留的思路,让产品合格率始终保持全球领先,成为行业标杆,值得国内企业深入借鉴。国内企业需打破 “重生产、轻布局” 的误区,立足自身需求,吸收先进理念,打造贴合自身的 “黄金动线”,让布局成为核心竞争力。
食品安全是食品加工的生命线,而交叉污染是最大 “隐形杀手”,全球约 30% 的食品安全问题源于加工环节的不合理布局。日本食品加工中心的核心逻辑,就是通过严格的分区隔离与科学的洁净度梯度设计,从源头切断污染路径,这与我国《食品安全国家标准 食品生产通用卫生规范》(GB 14881)的核心要求高度契合。
日本企业将 “洁净分级” 理念贯穿布局全过程,根据生产流程与卫生要求,将加工中心划分为污染区、准清洁区、清洁区三大核心区域,按洁净度从低到高梯度分布,各区域通过物理隔断、缓冲间、风淋室有效隔离,杜绝人员、物料随意交叉,实现 “从脏到净” 的有序过渡。
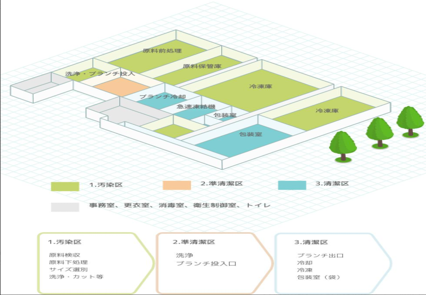
污染区作为加工“入口端”,承担原材料验收、卸载、粗加工、外包装拆解等环节,洁净度最低。日本企业将其设置在加工中心最外侧,靠近原料入口,配备专用清洗消毒设备,对原材料进行初步处理,减少污染带入。例如,某日本果蔬加工中心的污染区,单独设置验收台、粗洗池、原料暂存区,地面采用防滑易冲洗材质,配备高压清洗机、臭氧消毒机,每日定时消毒,同时设置风幕机、防鼠板等防虫防尘设施,从源头规避隐患。
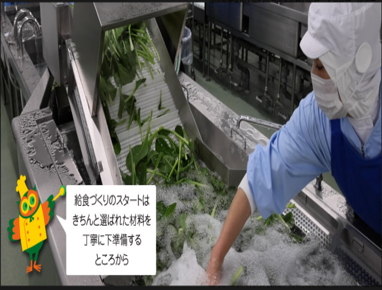
准清洁区位于两大区域之间,承担原材料精加工、半成品处理、工器具消毒等任务,洁净度介于二者之间。该区域与污染区用物理隔断分隔,设置缓冲间,人员需二次更衣消毒、物料需消毒后才能进入。日本加工中心注重流程连贯,将精加工设备与消毒设施紧邻布置,减少转运污染,同时配备独立中效通风系统,控制温湿度,为生产提供适宜环境。
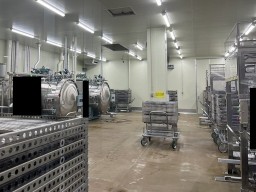
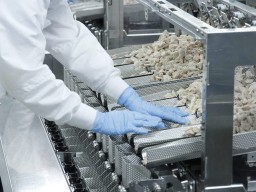
清洁区是核心环节,承担成品加工、包装、检验等任务,洁净度要求最高。其设置在加工中心最内侧,全封闭设计,配备高效空气净化系统(HEPA 过滤器),保持正压防止不洁空气流入,区域内设备、墙面、地面均采用无毒易清洗材质,人员需三次更衣风淋消毒,物料需经专用传递窗消毒后投入使用。
此外,更衣室、消毒间、化验室等辅助区域与主体区域合理衔接,按洁净度梯度配置,进一步保障卫生安全。这种精细化设计,让日本食品加工中心产品合格率保持在 99.5% 以上。国内企业需摒弃 “重生产、轻卫生” 理念,将洁净分级贯穿布局全程,结合自身产品特性,合理划分区域,完善隔离设施,筑牢安全底线。
如果说分区隔离是安全基石,那么 “四流分离” 就是提升效能的核心引擎。人员流动、物料转运、空气流通、废弃物处理,是加工全过程的四大核心流程,一旦交叉混乱,不仅效率低下,更会增加污染风险。日本实践证明,实现 “四流分离”,让各动线清晰独立、互不干扰,才能实现安全与高效的双重目标,这与国内动线路规划指引高度契合。
“四流分离” 的核心,是让人员、物料、空气、废弃物各自形成独立闭环,优化流程、减少冗余,构成加工中心 “黄金动线”,助力精细化运营。
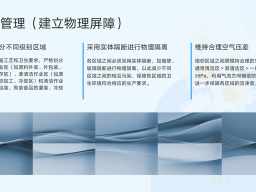
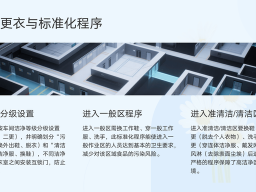
人流分离,核心是“分类流动、避免交叉”。日本加工中心为生产、管理、检验、保洁等不同人员,设置独立进出通道与活动区域,生产人员按工作区域分级进入,严禁跨区域流动;管理人员、检验人员需按洁净度要求更衣消毒后,才能进入指定生产区域;保洁人员按区域分工,工具严禁跨区混用,所有人员动线遵循 “从低洁净度到高洁净度” 原则,杜绝污染带入。
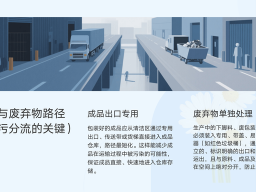
物流分离,核心是“单向流动、闭环管理”。物料动线分为原材料、半成品、成品、工器具四条独立闭环,原材料从污染区进入,经处理后单向转运至准清洁区、清洁区,成品经包装检验后直接进入仓库,工器具按区域分类使用、消毒转运,全程不交叉、不折返。这种设计不仅降低污染风险,更能提升效率,某日本肉类加工中心借此将原材料转运时间缩短 30%,生产效率提升 25%。
气流分离,核心是“梯度流动、洁净可控”。根据各区域洁净度要求,配置不同等级通风净化系统,清洁区正压、准清洁区常压、污染区负压,确保空气从高洁净度流向低洁净度,各区域通风系统独立,避免交叉污染,同时调节温湿度,为生产提供适宜环境。
废弃物流分离,核心是“分类收集、闭环处理”。各区域设置专用密封收集容器,标识清晰,废弃物通过独立通道转运,专用车辆严禁进入生产区域,收集后分类无害化处置,既环保又避免污染。某日本饮料加工中心借此将废弃物回收率提升至 80% 以上,不合格产品销毁率 100%。
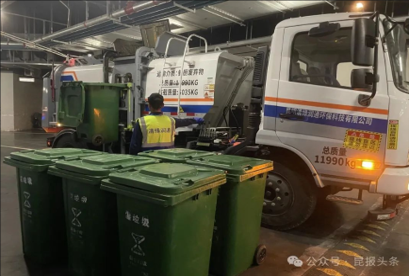
国内企业落实 “四流分离”,无需盲目照搬,可结合自身规模与场地,重点做好 “分类、隔离、单向”,中小型企业简化动线但守住核心分离要求,大型企业可借助智能化设备提升效率。
坪效是衡量加工中心运营效率的核心指标,尤其在一二线城市,场地成本居高不下,如何在有限空间实现产能与效益最大化,是布局设计的重点。日本食品加工中心兼顾 “紧凑布局” 与 “模块化扩展预留”,实现 “当前高效利用、未来灵活扩展”,对国内企业尤其是中小型企业极具借鉴价值。
紧凑布局的核心是“流程优化、空间整合”,在不降低卫生与效率的前提下,将关联度高的功能区域紧邻布置,整合辅助设施,精细化摆放设备,减少空间浪费与转运距离。具体而言,生产环节集约化布局,形成流水线式作业;辅助设施整合布置,避免重复建设;设备集中摆放,预留操作与清洁空间。
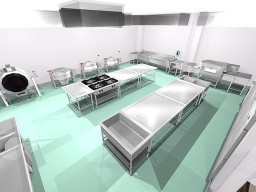
例如,某日本小型加工中心,占地面积仅 1000 平方米,通过紧凑布局,将各生产环节集约化布置,设备精细化摆放,在相同面积内产能提升 20%,空间利用率提升 30%,同时保持 99% 以上的产品合格率,大幅降低场地与人力成本。
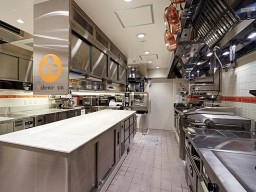
模块化扩展预留,是为未来产能升级、产品迭代预留空间与接口,避免布局固定导致的产能瓶颈。日本加工中心将整体划分为多个独立功能模块,模块间通过标准化接口连接,核心区域周边预留 20%-30% 的扩展空间,配备标准化水电接口,便于快速新增生产线、调整产品结构,无需大规模改造。某日本饮料加工中心借此仅用 3 个月就完成产能翻倍,改造成本降低 40%,同时提升市场响应能力。
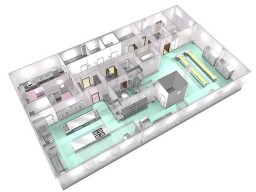
国内企业需平衡紧凑与预留,结合发展规划,优化流程、整合空间,同时预判未来需求,预留合理扩展空间。中小型企业可采用模块化布局,降低初期投入;大型企业可结合智能化技术,实现模块灵活调整,兼顾当前效率与未来发展。需注意,紧凑与预留不能牺牲安全与效率,需严格遵循分区隔离、四流分离原则。
食品加工中心的功能间布局,是对安全、效率、可持续发展的综合考量。日本先进实践的三大核心 —— 分区隔离与洁净度梯度设计、“四流分离” 原则、紧凑布局与模块化预留,相互支撑,构成 “黄金动线”,是现代化加工中心高效合规的核心密码。
国内食品企业借鉴经验,需结合自身产品特性、规模与发展规划,摒弃盲目照搬,将核心逻辑融入布局全过程。新建加工中心需从规划阶段引入 “黄金动线” 理念,旧厂改造需梳理痛点、逐步优化,同时加强员工培训,确保布局落地执行。未来,食品行业的竞争,本质是精细化管理与运营效率的竞争。唯有重视布局优化,打造贴合自身的 “黄金动线”,才能在监管趋严、消费升级的市场环境中站稳脚跟,实现安全、高效、可持续发展,推动行业整体升级迭代。
- END -
-北京时代商联 物流与央厨咨询事业部-
立足运营实操视角,专注为客户提供高效、落地的一体化咨询服务。
通过流程优化、数据诊断、匹配选型、方案对比等专业手段,围绕常温物流、低温物流、生鲜加工及中央厨房全场景,量身打造兼具实用性、安全性与柔性化的定制化方案。
业务覆盖前期规划设计、中期项目管理、后期运营指导全流程,以实战经验为支撑,聚焦降本增效与高效落地,助力客户实现物流与央厨的科学规划、规范建设与长效稳健运营。
联系方式:物流与央厨咨询事业部 曲老师 13911711177

